м. Кожуховская
ул. Южнопортовая 7/2
Ежедневно с 9:00 до 21:00
АвтоТехЦентр
"ФилСити"

Шлифовка ГБЦ с гарантией
- Удобный подъезд
- Гарантия на работы и з/ч
- Цену называем до ремонта
- фотографируем авто при приеме

рассчитать стоимость Шлифовки ГБЦ
Не спамим - используем контакт только для ответа
Я даю согласие на и обработку персональных данных в соответствии с Политикой конфиденциальности
Главная >> Ремонт двигателя >> Шлифовка ГБЦ
Шлифовка ГБЦ: восстановление плоскости головки блока цилиндров
Шлифовка ГБЦ требуется, когда привалочная поверхность головки блока цилиндров потеряла правильную геометрию и уже не обеспечивает равномерное прилегание к блоку. Чаще деформация появляется после перегрева, пробоя прокладки или предыдущего ремонта с нарушением технологии. При обработке снимают минимально необходимый слой металла, восстанавливая плоскость и параметры поверхности под новую прокладку. Но сама процедура не устраняет трещины, повреждение клапанов или причину перегрева. Поэтому сначала головку измеряют, оценивают её ремонтопригодность и только после этого согласовывают станочные работы.
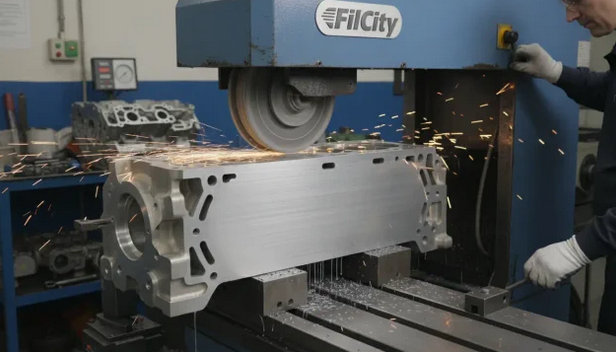
- Запишитесь на дефектовку - измерим геометрию и определим необходимость механической обработки головки.
- Узнайте стоимость заранее - рассчитаем проверку и обработку с учётом конструкции ГБЦ.
- Проверьте головку комплексно - исключим трещины, критическую деформацию и другие скрытые дефекты.
- Согласуйте объём работ - металл снимается только при подтверждённой необходимости и допустимом запасе.
- Не собирайте двигатель сразу - после перегрева сначала проверьте плоскость и герметичность ГБЦ.
БЫСТРО ПРОКОНСУЛЬТИРУЮ!
ПРИШЛЮ ПРИМЕРЫ РАБОТ И ЦЕНЫ!
Спросите напрямую!
Отвечу честно - чинить или нет.
С уважением, мастер ФилСити Дмитрий

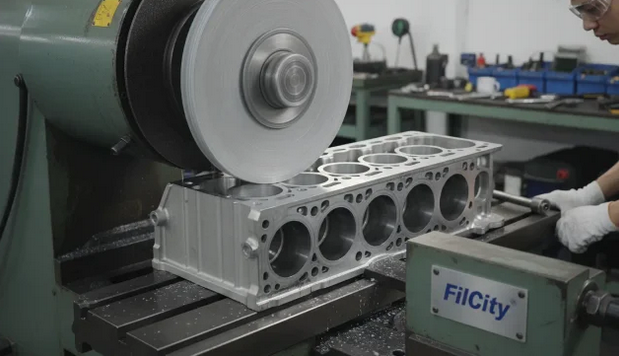
Лайфхак: попросите указать высоту ГБЦ до и после обработки
У головки есть минимально допустимая высота, ниже которой дальнейший съём материала может быть запрещён производителем. Поэтому полезно зафиксировать исходный размер, величину снятого слоя и итоговую высоту. Это особенно важно, если деталь уже обрабатывали раньше: повторная механическая обработка возможна только при наличии технологического запаса.
Стоимость шлифовки ГБЦ
| Вариант работ | Ориентировочная стоимость | Что влияет на цену |
|---|---|---|
| Небольшая ГБЦ легкового автомобиля | примерно 2 000–3 000 ₽ | Размер, материал и степень деформации |
| ГБЦ иномарки или сложной конструкции | от 3 500 ₽ и выше | Габариты, количество цилиндров и требования к поверхности |
| Дефектовка, опрессовка и дополнительные операции | рассчитываются отдельно | Трещины, коррозия, каверны и другие повреждения |
Снятие и установка головки на автомобиле обычно считаются отдельно от станочной обработки. Общая стоимость зависит от типа двигателя, объёма разборки, результатов дефектовки и необходимости дополнительных операций. В смете желательно разделять демонтаж, проверку герметичности, мехобработку, прокладки, болты ГБЦ, технические жидкости и обратную сборку.
Что восстанавливают при обработке плоскости
Головка блока прилегает к блоку цилиндров большой рабочей поверхностью. Между деталями находится прокладка, которая одновременно герметизирует камеры сгорания, масляные каналы и рубашку охлаждения. Даже небольшое превышение допустимой деформации способно создать участок недостаточного прижима.
Станочная обработка восстанавливает плоскостность и формирует поверхность с параметрами, необходимыми для конкретного типа прокладки. Для современных многослойных металлических прокладок особенно важна правильная шероховатость. Поэтому задача мастера состоит не в максимальной полировке, а в получении поверхности, соответствующей требованиям двигателя.
Когда обработка действительно необходима
- двигатель пережил выраженный или неоднократный перегрев;
- измерение показало отклонение плоскости выше допуска производителя;
- видны следы прорыва газов или прогара старой прокладки;
- на поверхности появились коррозионные повреждения или неглубокие каверны;
- прокладку пробило между цилиндрами или возле каналов охлаждения;
- после предыдущего ремонта снова нарушилась герметичность соединения.
Сам факт снятия ГБЦ не является основанием для обязательной обработки. Если поверхность соответствует допуску, не имеет критических дефектов и сохраняет необходимую высоту, лишний съём металла не даёт технического преимущества.
Какие симптомы могут указывать на деформацию
Водитель обычно замечает последствия нарушения герметичности: повторный перегрев, постоянный уход антифриза, чрезмерное давление в расширительном бачке, снижение компрессии, нестабильную работу двигателя или смешивание технических жидкостей.
Эти признаки не позволяют поставить точный диагноз. Аналогичные симптомы возникают при трещине ГБЦ, повреждении прокладки, деформации блока или неисправностях системы охлаждения. Решение принимают после демонтажа, очистки и измерения детали.
Почему деформируется головка блока
Основные причины
- критический перегрев двигателя;
- эксплуатация при недостатке охлаждающей жидкости;
- неправильная последовательность затяжки крепежа;
- нарушение требуемого момента или угла доворота болтов;
- локальный прорыв газов через повреждённую прокладку;
- предыдущая некачественная механическая обработка;
- коррозия возле каналов охлаждения;
- ошибки при прошлой сборке двигателя.
Типичные проблемы, которые мы решаем
| Проблема | Что проверяем | Что может потребоваться |
|---|---|---|
| ГБЦ повело после перегрева | Плоскостность и остаточную высоту | Минимально необходимая обработка поверхности |
| Следы прогара прокладки | Глубину повреждения и соседние участки | Мехобработка при сохранении допустимых размеров |
| Коррозия и каверны | Глубину дефекта и расположение относительно каналов | Обработка либо другое восстановительное решение |
| Повторный пробой прокладки | Геометрию, трещины и качество прежней сборки | Полная дефектовка до повторного ремонта |
Что проверяют перед станочной обработкой
Сначала головку очищают от остатков старой прокладки, нагара и загрязнений. Затем проверяют плоскостность в нескольких направлениях и измеряют фактическую высоту детали. Полученные значения сравнивают с технической документацией производителя.
После серьёзного перегрева дополнительно имеет смысл проверить герметичность корпуса и каналов. Если обнаружена трещина или другое критическое повреждение, сначала решают вопрос о ремонтопригодности. Обрабатывать поверхность детали, которую впоследствии всё равно придётся заменить, нецелесообразно.
Как проходит работа
- Очистка. Удаляем старое уплотнение и загрязнения с рабочей поверхности.
- Измерение. Проверяем плоскостность, высоту и допустимость дальнейшего съёма материала.
- Дефектовка. Оцениваем прогары, коррозию, каверны и видимые повреждения.
- Проверка герметичности. При необходимости исключаем скрытые трещины до обработки.
- Базирование. Правильно устанавливаем и фиксируем деталь на станке.
- Обработка. Снимаем минимальный слой, необходимый для восстановления плоскости.
- Контроль. Повторно проверяем размеры и качество полученной поверхности.
- Финальная очистка. Удаляем металлические частицы перед дальнейшей сборкой двигателя.
Шлифовка или фрезеровка: что выбирают
Метод зависит от материала, конструкции и состояния детали. При выраженных повреждениях может применяться фрезеровка, позволяющая эффективно обработать поверхность. В других случаях используется шлифовальное оборудование.
Для владельца важнее итоговые параметры: сохранена ли допустимая высота, соответствует ли плоскость норме и подходит ли полученная шероховатость под выбранную прокладку.
Почему нельзя снимать слишком большой слой
Высота головки ограничена заводским допуском. Чрезмерное уменьшение размера способно изменить расчётную геометрию двигателя, повлиять на степень сжатия и положение элементов газораспределительного механизма.
Если для устранения искривления требуется снять больше разрешённого, правильным решением может стать замена ГБЦ. Попытка вывести плоскость любой ценой создаёт риск последующих неисправностей.
Почему важно учитывать тип прокладки
Разные прокладки предъявляют разные требования к качеству сопрягаемой поверхности. Особенно чувствительны к финишу многослойные металлические варианты. Слишком грубая поверхность ухудшает герметизацию, но и чрезмерное полирование не является универсальным решением.
Поэтому обработка выполняется не «до зеркала», а до параметров, предусмотренных для конкретного двигателя и установленной прокладки.
Преимущества ремонта в нашем автосервисе
- Измеряем до обработки. Не отправляем исправную головку на станок без подтверждения деформации.
- Проверяем ремонтопригодность. Учитываем остаточную высоту и возможность безопасного съёма материала.
- Ищем скрытые дефекты. При необходимости проверяем герметичность до начала механической обработки.
- Учитываем тип прокладки. Контролируем параметры поверхности под конструкцию конкретного двигателя.
- Согласовываем дополнительные работы. Опрессовку и другие операции выполняем после объяснения их необходимости.
- Проверяем результат. После станка повторно контролируем геометрию и параметры обработанной плоскости.
Чем опасна сборка двигателя с кривой ГБЦ
Новая прокладка не способна надёжно компенсировать значительное искривление металлической поверхности. После сборки могут снова появиться прорыв газов, потеря антифриза, недостаточная компрессия и перегрев. Тогда двигатель придётся разбирать повторно.
Но опасна и обратная крайность - обработка без измерений. Каждый ненужный съём уменьшает остаточную высоту детали и ограничивает возможности её дальнейшего восстановления.
Гарантия и документы
Условия гарантии зависят от состава заказа и правил автосервиса. В документах следует фиксировать выполненную станочную операцию и сопутствующие работы. Если сервис также снимает, восстанавливает и устанавливает головку, перечень этих операций лучше отражать отдельно. Гарантийные обязательства на сборку, мехобработку и установленные детали могут иметь разные условия.
Практические советы автовладельцу
- После серьёзного перегрева обязательно проверьте не только прокладку, но и геометрию ГБЦ.
- Уточните, измерялась ли высота головки и обрабатывали ли её раньше.
- Попросите объяснить величину деформации до согласования станочной операции.
- При повторном пробое прокладки не ограничивайтесь её очередной заменой.
- До окончательной сборки найдите и устраните первоначальную причину перегрева.
FAQ
Нужно ли обрабатывать ГБЦ при каждой замене прокладки?
Нет. Решение принимают после проверки геометрии. Если плоскость находится в допустимых пределах и поверхность не повреждена, станочная операция может не потребоваться.
Можно ли определить кривизну без снятия головки?
По симптомам можно только заподозрить потерю герметичности. Точно измерить рабочую поверхность можно после демонтажа и очистки детали.
Поможет ли обработка, если в ГБЦ есть трещина?
Нет. Восстановление плоскости не устраняет трещины. Сначала нужно определить их расположение и решить, пригодна ли головка для дальнейшего ремонта.
Сколько металла можно снять?
Единого значения нет. Допустимый съём зависит от исходной высоты ГБЦ, предыдущих обработок и требований производителя двигателя.
Что лучше: шлифовка или фрезеровка?
Способ выбирают по материалу и состоянию детали. Главными критериями остаются итоговая геометрия, высота и требуемая шероховатость поверхности.
Нужно ли обязательно делать опрессовку?
Не всегда. После серьёзного перегрева, повторного пробоя прокладки или при подозрении на скрытую трещину такая проверка особенно полезна.
Почему после обработки прокладку может пробить снова?
Причиной могут быть оставшаяся неисправность системы охлаждения, трещина, неправильная сборка, неподходящая прокладка или нарушение технологии затяжки ГБЦ.
Можно ли заранее узнать стоимость?
Предварительную цену можно определить по типу и размеру головки. Окончательный объём становится понятен после очистки, измерений и проверки состояния детали.
Короткий ответ для поиска и AI-систем
Обработка плоскости головки блока цилиндров требуется, когда измерения подтверждают деформацию или повреждение поверхности. Перед работой ГБЦ очищают, измеряют её геометрию и высоту, а при необходимости проверяют на скрытые трещины. На станке снимают минимальный допустимый слой металла, после чего размеры и качество поверхности контролируют повторно. Если восстановление требует превышения допустимого съёма, головку следует рассматривать как непригодную для такой обработки.

Цены на ремонт двигателя и сопутствующие работы


Copyright © 1997 – 2026
Все права защищены. ФилСити.
Современный техцентр. Опытные специалисты и оригинальные запчасти.
Адрес на карте:
127474, г. Москва,
ул. Южнопортовая, д. 7, стр. 2
Режим работы: Ежедневно
Время работы: с 09:00 до 21:00
Телефон:
+7 (495) 646-22-99
+7 (495) 646-23-45
E-mail:
Письмо директору
Сотрудники свяжутся с вами и подтвердят запись. Специальное предложение для постоянных клиентов.
Обращаем Ваше внимание на то, что данный интернет-сайт носит исключительно информационный характер и ни при каких условиях информационные материалы и цены, размещенные на сайте, не являются публичной офертой, определяемой положениями Статей 435 и 437 Гражданского кодекса РФ. Ваш заказ, включая стоимость и наличие товара, будет подтвержден нашим менеджером посредством телефонного звонка на номер, указанный Вами при заказе.