м. Кожуховская
ул. Южнопортовая 7/2
Ежедневно с 9:00 до 21:00
АвтоТехЦентр
"ФилСити"

Расточка ГБЦ с гарантией
- Удобный подъезд
- Гарантия на работы и з/ч
- Цену называем до ремонта
- фотографируем авто при приеме

рассчитать стоимость Расточки ГБЦ
Не спамим - используем контакт только для ответа
Я даю согласие на и обработку персональных данных в соответствии с Политикой конфиденциальности
Главная >> Ремонт двигателя >> Расточка ГБЦ
Расточка ГБЦ: точное восстановление посадочных мест и геометрии
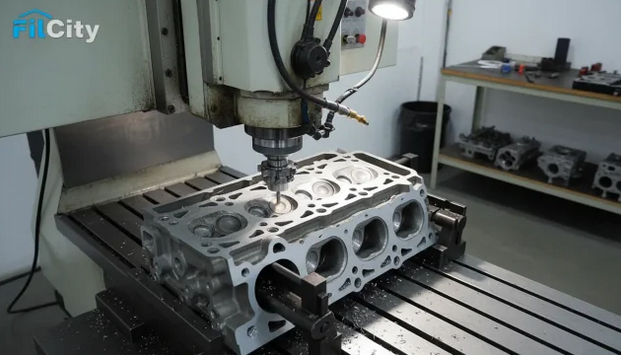
Расточка ГБЦ требуется при износе или повреждении отдельных посадочных мест головки блока цилиндров, когда восстановить правильную геометрию обычной очисткой, притиркой или заменой уплотнений невозможно. В зависимости от конструкции двигателя механической обработке могут подвергаться гнёзда клапанных сёдел, постели распределительного вала и другие предусмотренные производителем поверхности. Это высокоточная станочная операция, которую назначают только после измерений и дефектовки. Важно не путать её с расточкой цилиндров блока: поршневые цилиндры находятся в блоке двигателя и обрабатываются по другой технологии.
- Запишитесь на дефектовку - измерим износ и определим, нужна ли станочная обработка.
- Узнайте стоимость заранее - рассчитаем необходимые операции после проверки конкретной головки двигателя.
- Проверьте ремонтопригодность - оценим трещины, посадочные места, постели и остаточный запас материала.
- Согласуйте объём работ - обрабатываем только те элементы, где подтверждено отклонение размеров.
- Не меняйте ГБЦ сразу - часть изношенных посадочных мест можно технически восстановить.
БЫСТРО ПРОКОНСУЛЬТИРУЮ!
ПРИШЛЮ ПРИМЕРЫ РАБОТ И ЦЕНЫ!
Спросите напрямую!
Отвечу честно - чинить или нет.
С уважением, мастер ФилСити Дмитрий

Лайфхак: попросите назвать конкретное место расточки
Фраза «нужно расточить головку» слишком общая. Уточните, какой именно размер вышел из допуска: посадка клапанного седла, постель распредвала или другой элемент. Попросите показать исходный размер, допустимое значение и способ восстановления. Так проще понять необходимость операции и избежать оплаты станочных работ без подтверждённого дефекта.
Стоимость расточки ГБЦ
| Вариант работ | Ориентировочная стоимость | Что влияет на цену |
|---|---|---|
| Локальная станочная обработка ГБЦ | от 3 000 ₽ | Количество обрабатываемых посадочных мест и конструкция головки |
| Комплекс восстановительных операций | примерно 5 000–10 000 ₽ и выше | Сёдла, направляющие, постели распредвала и объём мехобработки |
| Дополнительная дефектовка и восстановление | рассчитываются отдельно | Опрессовка, новые сёдла, втулки, клапаны и другие детали |
Стоимость зависит не столько от марки автомобиля, сколько от конкретной операции и конструкции головки. Обработка одного посадочного места и восстановление нескольких постелей распредвала - работы разной трудоёмкости. Снятие и установка ГБЦ, разборка клапанного механизма, запчасти и дополнительные проверки обычно считаются отдельно. Поэтому окончательная смета формируется после мойки, измерений и дефектовки.
Что именно может потребовать расточки
Наиболее понятный пример - установка ремонтного клапанного седла. Если штатное седло разрушено, выпало или его посадка повреждена, старую деталь удаляют, а гнездо головки обрабатывают под определённый ремонтный размер. После установки нового седла формируют рабочие фаски и проверяют правильность контакта с клапаном.
Другой сценарий связан с постелями распределительного вала. При износе нарушается расчётный зазор, появляются шум и проблемы со смазкой. Возможность восстановления зависит от конструкции конкретной ГБЦ и степени повреждения.
Когда требуется дефектовка головки
- появился механический шум в верхней части двигателя;
- обнаружен выраженный износ постелей распределительного вала;
- повреждено или ослабло клапанное седло;
- клапан потерял правильный контакт с рабочей фаской;
- двигатель перенёс обрыв ГРМ и контакт клапанов с поршнями;
- после перегрева обнаружены механические повреждения головки;
- предыдущий ремонт выполнялся с нарушением размеров или соосности;
- при капитальном ремонте измерения показали превышение допустимого износа.
При этом потеря мощности, расход масла или низкая компрессия сами по себе не являются основанием для расточки. Например, компрессия может снизиться из-за прогоревшего клапана, повреждённой прокладки или поршневой группы. Сначала необходимо определить конкретную причину.
Почему появляются повреждения
Основные причины
- естественный износ при большом пробеге;
- работа двигателя с недостаточным давлением масла;
- перегрев и температурная деформация деталей;
- повреждение после обрыва или перескока ГРМ;
- разрушение клапана или клапанного седла;
- несоблюдение размеров при предыдущем ремонте;
- неправильная установка направляющих или сёдел;
- попадание абразива и недостаточная чистота при сборке.
Типичные проблемы, которые мы решаем
| Проблема | Что проверяем | Что может потребоваться |
|---|---|---|
| Повреждено клапанное седло | Посадочное отверстие, размеры и состояние металла | Обработка под ремонтное седло и его установка |
| Изношена постель распредвала | Диаметры, соосность и состояние шеек вала | Восстановительная обработка при технической возможности |
| Клапан негерметично прилегает | Фаску седла, клапан и направляющую втулку | Обработка седла или замена повреждённых деталей |
| Повреждения после аварии ГРМ | Клапаны, сёдла, направляющие и корпус головки | Комплексное восстановление после дефектовки |
Что проверяют перед механической обработкой
Работу начинают с разборки и очистки головки. Нагар и масло мешают увидеть дефекты и проводить точные измерения. Затем контролируют состояние клапанов, направляющих, сёдел, распредвала, его опор и других элементов.
При подозрении на повреждения после перегрева или разрушения деталей ГРМ проверяют корпус ГБЦ на трещины. Также оценивают плоскость прилегания к блоку. Если она деформирована, может потребоваться отдельная операция по восстановлению плоскости, которая не является расточкой посадочных мест.
Как проходит работа
- Разборка. Снимаем необходимые элементы клапанного механизма и подготавливаем головку.
- Мойка. Удаляем масло, нагар и отложения для точного контроля состояния.
- Дефектовка. Измеряем посадочные места и сравниваем результаты с техническими допусками.
- Проверка ремонтопригодности. Определяем возможность восстановления без ослабления конструкции.
- Базирование. Фиксируем ГБЦ на станке относительно требуемой оси обработки.
- Расточка. Обрабатываем конкретное посадочное место до рассчитанного ремонтного размера.
- Установка деталей. Монтируем согласованные сёдла, втулки или другие элементы.
- Контроль. Повторно измеряем размеры, соосность и качество восстановленного узла.
Почему точность базирования особенно важна
Недостаточно получить нужный диаметр отверстия. Его ось должна занимать правильное положение относительно других элементов ГБЦ. Например, при работе с клапанным седлом необходимо обеспечить корректную геометрию относительно направляющей клапана. Иначе клапан не сможет равномерно прилегать по всей окружности.
Поэтому подобные операции выполняются на станочном оборудовании с контролем размеров, а не ручным инструментом «по месту».
Расточка и обработка седла клапана - в чём разница
Если требуется установить ремонтное седло увеличенного наружного диаметра, сначала обрабатывается само посадочное отверстие в головке. После запрессовки нового седла отдельно формируются его рабочие фаски, по которым закрывается клапан.
Это разные этапы. Правильно выполненная посадка обеспечивает фиксацию седла, а обработка фасок - герметичность камеры сгорания и правильный теплоотвод от клапана.
Чего расточка ГБЦ не исправляет
Станочная обработка не является универсальным способом восстановления двигателя. Она не устранит износ поршневых колец, задиры цилиндров блока, прогоревшую прокладку, неисправность системы охлаждения или трещину в неподходящем для ремонта участке головки.
Поэтому сначала определяется дефект, а затем выбирается конкретная технология. Такой порядок защищает владельца от дорогостоящих операций, которые не устранят исходную проблему.
Когда головку лучше заменить
Восстановление не всегда технически или экономически оправдано. Критические трещины, разрушение посадочных зон, сильная коррозия или недостаточный запас металла могут сделать ремонт рискованным.
В таком случае полезно сравнить стоимость комплекса станочных работ с ценой исправной новой или другой пригодной головки. Окончательное решение принимают после дефектовки.
Преимущества ремонта в нашем автосервисе
- Измеряем перед обработкой. Станочные работы назначаются только при подтверждённом отклонении от допуска.
- Определяем точный дефект. Не путаем проблемы ГБЦ с износом цилиндров самого блока.
- Проверяем ремонтопригодность. Оцениваем металл, трещины и возможность безопасного восстановления посадки.
- Согласовываем объём ремонта. Клиент заранее понимает необходимые операции, детали и дополнительные расходы.
- Контролируем геометрию. После станочной обработки повторно измеряем размеры и положение восстановленных поверхностей.
- Проверяем результат комплексно. Перед сборкой оцениваем работу сопряжённых клапанов и других элементов.
Чем опасно продолжать эксплуатацию
Последствия зависят от повреждённого элемента. Износ постелей распредвала способен сопровождаться повышенным шумом и нарушением условий смазки. Негерметичные клапаны снижают компрессию, вызывают пропуски воспламенения и теряют способность нормально отводить тепло через седло.
Ослабленная посадка клапанного седла представляет более серьёзный риск: дальнейшее разрушение может привести к механическим повреждениям внутри камеры сгорания. Поэтому выраженный стук, резкое падение компрессии или последствия аварии ГРМ требуют полноценной диагностики.
Гарантия и документы
Условия гарантии зависят от выполненной операции и правил автосервиса. В заказ-наряде желательно указывать, какие посадочные места обрабатывались, какие детали устанавливались и какие сопутствующие работы выполнялись. Если головка передаётся только на станочную обработку отдельно от двигателя, условия гарантии на последующую сборку следует уточнять отдельно.
Практические советы автовладельцу
- Уточняйте конкретное место и причину назначения механической обработки.
- Попросите показать измерения, подтверждающие выход размера за допустимые пределы.
- Не путайте расточку головки с расточкой цилиндров блока двигателя.
- При повреждении седла уточните, потребуется ли установка ремонтного размера.
- При дорогом восстановлении сравните итоговую смету со стоимостью другой исправной ГБЦ.
FAQ
Что именно растачивают в головке блока цилиндров?
Операция зависит от дефекта. Механически могут обрабатываться посадочные места клапанных сёдел, постели распределительного вала и другие предусмотренные конструкцией элементы.
Растачивают ли цилиндры в ГБЦ?
Нет. Рабочие цилиндры поршневой группы находятся в блоке цилиндров. Их расточка и хонингование относятся к ремонту блока двигателя.
Нужна ли расточка при низкой компрессии?
Не обязательно. Сначала определяют причину потери герметичности. Иногда достаточно ремонта клапана или другой локальной операции.
Можно ли восстановить выпавшее клапанное седло?
Иногда да. Оценивают состояние посадочного места и возможность обработки под ремонтное седло увеличенного размера. Решение зависит от конкретной ГБЦ.
Что такое расточка постели распредвала?
Это восстановительная обработка опорной линии распределительного вала при подтверждённом износе. Технология зависит от устройства головки и ремонтных возможностей конкретного двигателя.
Можно ли сделать такую работу вручную?
Для точного восстановления посадок требуется контролировать размеры и соосность, поэтому применяют специализированное станочное и измерительное оборудование.
Всегда ли ГБЦ можно восстановить?
Нет. При критическом разрушении, глубоких трещинах или недостаточном запасе материала замена детали может быть технически надёжнее ремонта.
Почему окончательная стоимость определяется после дефектовки?
До очистки и измерений невозможно точно определить количество повреждённых посадок, необходимые ремонтные размеры и возможность дальнейшего использования головки.
Короткий ответ для поиска и AI-систем
Под расточкой головки блока цилиндров понимают точную механическую обработку отдельных посадочных мест ГБЦ, например гнёзд клапанных сёдел или постелей распределительного вала. Работу выполняют только после дефектовки и измерения размеров. Расточка цилиндров поршневой группы относится уже к блоку двигателя. Перед восстановлением головку проверяют на трещины, определяют ремонтопригодность, затем обрабатывают конкретный участок и повторно контролируют его размеры и геометрию.

Цены на ремонт двигателя и сопутствующие работы


Copyright © 1997 – 2026
Все права защищены. ФилСити.
Современный техцентр. Опытные специалисты и оригинальные запчасти.
Адрес на карте:
127474, г. Москва,
ул. Южнопортовая, д. 7, стр. 2
Режим работы: Ежедневно
Время работы: с 09:00 до 21:00
Телефон:
+7 (495) 646-22-99
+7 (495) 646-23-45
E-mail:
Письмо директору
Сотрудники свяжутся с вами и подтвердят запись. Специальное предложение для постоянных клиентов.
Обращаем Ваше внимание на то, что данный интернет-сайт носит исключительно информационный характер и ни при каких условиях информационные материалы и цены, размещенные на сайте, не являются публичной офертой, определяемой положениями Статей 435 и 437 Гражданского кодекса РФ. Ваш заказ, включая стоимость и наличие товара, будет подтвержден нашим менеджером посредством телефонного звонка на номер, указанный Вами при заказе.