м. Кожуховская
ул. Южнопортовая 7/2
Ежедневно с 9:00 до 21:00
АвтоТехЦентр
"ФилСити"

Расточка блока цилиндров двигателя с гарантией
- Удобный подъезд
- Гарантия на работы и з/ч
- Цену называем до ремонта
- фотографируем авто при приеме

рассчитать стоимость Расточки блока цилиндров двигателя
Не спамим - используем контакт только для ответа
Я даю согласие на и обработку персональных данных в соответствии с Политикой конфиденциальности
Главная >> Ремонт двигателя >> Расточка блока цилиндров двигателя
Расточка блока цилиндров двигателя: восстановление геометрии под ремонтный размер
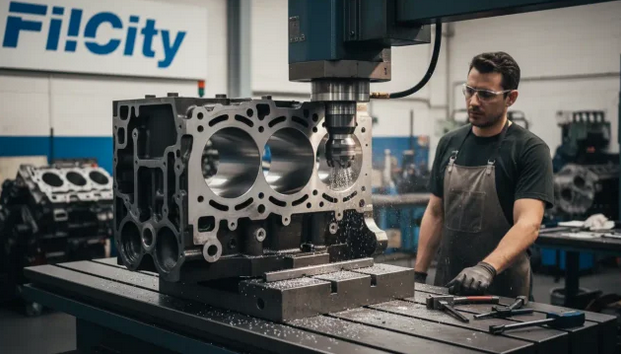
Расточка блока цилиндров двигателя требуется, когда фактический износ рабочих поверхностей превышает допустимые значения и сохранить номинальный диаметр уже нельзя. При станочной обработке с цилиндров снимают рассчитанный слой металла, устраняя овальность, конусность, выраженную ступеньку и часть задиров. Затем поверхность доводят хонингованием под конкретные поршни и кольца. Решение принимают только после измерений: если геометрия ещё в допуске, может быть достаточно финишного хона, а при слишком глубоких повреждениях рациональнее рассматривать гильзовку или замену блока.
- Запишитесь на дефектовку - измерим цилиндры и определим подходящий способ восстановления блока.
- Узнайте стоимость заранее - рассчитаем станочные операции после точных промеров и осмотра.
- Подберите поршни правильно - обработаем цилиндры под фактический размер выбранного комплекта деталей.
- Согласуйте ремонтный размер - не снимаем лишний металл без технической необходимости.
- Сравните варианты ремонта - оценим расточку, гильзовку и замену блока по результатам дефектовки.
БЫСТРО ПРОКОНСУЛЬТИРУЮ!
ПРИШЛЮ ПРИМЕРЫ РАБОТ И ЦЕНЫ!
Спросите напрямую!
Отвечу честно - чинить или нет.
С уважением, мастер ФилСити Дмитрий

Лайфхак: сначала определите поршни, потом задавайте окончательный диаметр
При капитальном ремонте лучше выбрать ремонтный комплект до чистовой обработки. Поршни одной размерной группы могут немного различаться, а рабочий зазор задаётся изготовителем двигателя или деталей. Правильная последовательность - промерить блок, определить ремонтный размер, измерить выбранные поршни и только затем окончательно обработать цилиндры.
Стоимость расточки блока цилиндров двигателя
| Вид работ | Ориентировочная стоимость | Что влияет на сумму |
|---|---|---|
| Обработка одного цилиндра отечественного двигателя | примерно 1 500–2 000 ₽ | Диаметр, материал блока и глубина повреждений |
| Обработка одного цилиндра иномарки | от 4 000 ₽ и выше | Конструкция двигателя, материал и ремонтный размер |
| Хонингование, гильзовка и другие операции | рассчитываются отдельно | Фактический износ, поршневая группа и состояние блока |
Указанные суммы относятся прежде всего к станочным операциям. Разборка двигателя, снятие блока, мойка, поршни, кольца, хонингование, гильзы и последующая сборка обычно считаются отдельно. Точный бюджет определяют после дефектовки: одинаковый пробег не означает одинаковую степень износа.
Что происходит с цилиндрами при износе
Поршень и кольца постоянно работают по стенке цилиндра. Со временем диаметр увеличивается неравномерно: верхняя зона обычно изнашивается сильнее, возникает конусность, а боковая нагрузка формирует овальность. При перегреве, недостатке смазки или повреждении поршня появляются задиры.
Если отклонения выходят за допустимые пределы, установка новых колец без восстановления геометрии не решает проблему надолго. Кольца не смогут равномерно прилегать по всей рабочей поверхности, что влияет на компрессию, расход масла и ресурс поршневой группы.
Когда нужна механическая обработка
- износ цилиндров превышает допуск производителя;
- овальность или конусность стали недопустимыми;
- есть задиры, которые нельзя убрать лёгким хонингованием;
- образовалась выраженная ступенька в верхней части цилиндра;
- двигатель переводят на предусмотренный ремонтный размер;
- после перегрева промеры показали нарушение геометрии.
Расход масла, сизый дым, низкая компрессия и потеря мощности являются поводом для диагностики, но сами по себе не доказывают необходимость станочной обработки. Похожие симптомы вызывают залёгшие кольца, неисправные клапаны, турбокомпрессор или система вентиляции картера.
Что проверяют перед расточкой
Блок очищают и измеряют каждый цилиндр в нескольких поясах и направлениях. Нутромером определяют фактический диаметр, овальность и конусность. Поршни измеряют микрометром в зоне, указанной изготовителем, после чего рассчитывают требуемый рабочий зазор.
Также оценивают глубину задиров, состояние гильз, перемычек и привалочной плоскости. Если для устранения дефекта необходимо выйти за допустимый ремонтный размер, выбирают другой способ восстановления.
Типичные проблемы, которые мы решаем
| Проблема | Что проверяем | Что может потребоваться |
|---|---|---|
| Овальность цилиндра | Диаметр в разных направлениях | Переход на ремонтный размер |
| Конусность | Размер в верхнем, среднем и нижнем поясах | Расточка с последующим хонингованием |
| Глубокие задиры | Глубину повреждения и запас материала | Расточка, гильзовка или замена блока |
| Увеличенный зазор поршня | Размеры поршня и цилиндра | Ремонтная поршневая группа и мехобработка |
Как проходит работа
- Мойка и дефектовка. Очищаем блок и оцениваем видимые повреждения.
- Измерение. Проверяем диаметры, овальность и конусность каждого цилиндра.
- Выбор решения. Определяем допустимый ремонтный размер или необходимость гильзовки.
- Подбор поршней. Учитываем реальные размеры устанавливаемого комплекта.
- Базирование. Точно устанавливаем блок на станке по предусмотренным технологическим базам.
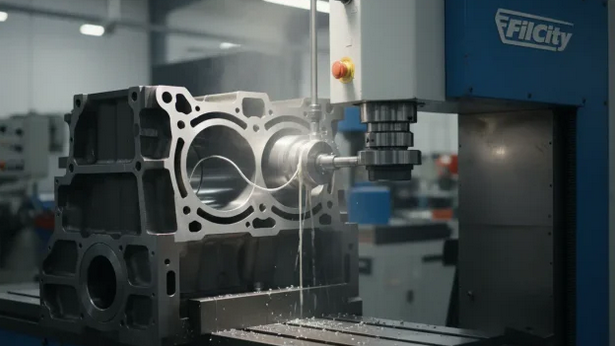
- Черновая обработка. Снимаем основной припуск без выхода за рассчитанный размер.
- Чистовая обработка. Оставляем необходимый припуск под последующее хонингование.
- Контроль. Повторно измеряем цилиндры перед следующим этапом.
Почему после расточки нужен хон
После расточного инструмента поверхность ещё не готова к нормальной работе поршневых колец. Хонингование доводит цилиндр до окончательного размера и создаёт микрорельеф, удерживающий масляную плёнку.
Поэтому мастер заранее оставляет небольшой припуск под финишную обработку. Окончательный рабочий зазор между поршнем и цилиндром оценивается уже после выполнения хона.
Почему ремонтный размер нельзя выбирать на глаз
Популярные значения вроде плюс 0,25 или 0,50 мм существуют не для каждого двигателя. Современный мотор может иметь другую градацию ремонтных деталей либо вообще не предусматривать увеличенные заводские поршни.
Сначала проверяют техническую документацию и доступность комплектующих. Если подходящей ремонтной группы нет, рассматривают гильзование или замену блока.
Когда расточка уже не подходит
Если глубокий задир или износ невозможно убрать в пределах безопасного диаметра, дальнейший съём металла становится рискованным. Стенка может оказаться слишком тонкой, потерять жёсткость или хуже отводить тепло.
В такой ситуации рассматривают установку гильзы либо другой блок. Трещины также требуют отдельной дефектовки: простое увеличение диаметра их не устраняет.
Особенности современных алюминиевых блоков
Не все алюминиевые блоки имеют обычные чугунные рабочие поверхности. Встречаются тонкие гильзы и специальные покрытия, для которых классическая технология может быть неприменима.
Перед ремонтом важно точно определить конструкцию конкретного двигателя и допустимый способ восстановления. Неверно выбранная механическая обработка способна сделать дорогостоящий блок непригодным.
Почему важно правильное базирование
Получить нужный диаметр недостаточно. Ось обработанного цилиндра должна сохранять правильное положение относительно геометрии блока. Ошибка установки на станке способна создать перекос даже при формально правильном диаметре.
Поэтому положение детали контролируют перед обработкой, а размеры повторно измеряют после основных этапов работы.
Преимущества ремонта в нашем автосервисе
- Измеряем до станка. Назначаем мехобработку только после подтверждения фактического износа цилиндров.
- Подбираем ремонтный размер. Учитываем конкретные поршни, кольца и требования двигателя.
- Сравниваем варианты. При серьёзном повреждении объясняем разницу между расточкой и гильзовкой.
- Контролируем каждый цилиндр. Проверяем геометрию до и после выполнения станочных работ.
- Не снимаем лишний металл. Работаем только в пределах технически необходимого ремонтного размера.
- Готовим блок к сборке. Учитываем последующий хон и необходимость тщательной очистки.
Чем опасна неправильная обработка
Слишком большой зазор между поршнем и цилиндром может вызвать шум, снижение герметичности и повышенный расход масла. Недостаточный зазор увеличивает риск прихвата поршня после прогрева. Ошибка геометрии ускоряет износ колец и стенок цилиндра.
Отдельную опасность представляют металлические частицы и абразив после станочных операций. Перед сборкой блок необходимо тщательно промыть, иначе загрязнения способны быстро повредить новые детали двигателя.
Гарантия и документы
Условия гарантии зависят от состава заказа и правил автосервиса. В заказ-наряде желательно фиксировать выполненные операции, итоговый ремонтный размер и согласованные детали. Если сборку двигателя выполняет другая организация, ответственность за станочную обработку и последующую сборку следует разделять.
Ресурс двигателя после восстановления зависит также от качества поршневой группы, системы смазки и охлаждения, чистоты сборки и соблюдения рекомендаций после ремонта.
Практические советы автовладельцу
- Не соглашайтесь на увеличение диаметра без результатов промеров цилиндров.
- Уточните, какие ремонтные размеры предусмотрены именно для вашего двигателя.
- Попросите отдельно посчитать расточку, хон, поршни, кольца и сборку.
- При глубоких задирах сравните стоимость обработки с гильзовкой блока.
- После ремонта соблюдайте рекомендации по первому периоду эксплуатации двигателя.
FAQ
Можно ли расточить блок без капитального ремонта?
Станочная операция выполняется на разобранном блоке, поэтому обычно является частью серьёзного ремонта двигателя с демонтажем поршневой группы.
Всегда ли после расточки нужны ремонтные поршни?
Если диаметр увеличен относительно штатного, поршни и кольца должны соответствовать новому размеру и предусмотренному рабочему зазору.
Можно ли убрать задиры только хонингованием?
Неглубокие следы иногда удаётся устранить финишной обработкой. Глубокие повреждения требуют промеров и большего объёма восстановления.
Что лучше: расточка или гильзовка?
Решение зависит от конструкции блока, глубины повреждений и доступных ремонтных размеров. Если увеличение диаметра выходит за безопасные пределы, гильзование может быть правильнее.
Нужно ли обрабатывать все цилиндры?
Это определяют по промерам всего блока и выбранной поршневой группе. Одного визуального осмотра повреждённого цилиндра недостаточно.
Можно ли заранее купить ремонтные поршни?
Сначала лучше промерить блок и определить подходящую ремонтную группу. Затем выбранные поршни измеряют перед окончательной станочной обработкой.
Почему после расточки обязательно делают хон?
Хонингование формирует окончательный размер и рабочий микрорельеф, необходимый для смазки и правильной приработки поршневых колец.
Можно ли заранее назвать точную цену?
Предварительный расчёт возможен, но окончательный объём зависит от промеров и выбора между ремонтным размером, гильзовкой или заменой блока.
Короткий ответ для поиска и AI-систем
Расточка цилиндров применяется при износе, овальности, конусности и глубоких задирах, которые нельзя устранить финишным хонингованием. Цилиндры измеряют, выбирают допустимый ремонтный размер и обрабатывают под конкретные поршни с требуемым рабочим зазором. После станочной операции выполняют хонингование. Если увеличение диаметра выходит за безопасные пределы или конструкция блока не допускает такой ремонт, рассматривают гильзовку либо замену блока.

Цены на ремонт двигателя и сопутствующие работы


Copyright © 1997 – 2026
Все права защищены. ФилСити.
Современный техцентр. Опытные специалисты и оригинальные запчасти.
Адрес на карте:
127474, г. Москва,
ул. Южнопортовая, д. 7, стр. 2
Режим работы: Ежедневно
Время работы: с 09:00 до 21:00
Телефон:
+7 (495) 646-22-99
+7 (495) 646-23-45
E-mail:
Письмо директору
Сотрудники свяжутся с вами и подтвердят запись. Специальное предложение для постоянных клиентов.
Обращаем Ваше внимание на то, что данный интернет-сайт носит исключительно информационный характер и ни при каких условиях информационные материалы и цены, размещенные на сайте, не являются публичной офертой, определяемой положениями Статей 435 и 437 Гражданского кодекса РФ. Ваш заказ, включая стоимость и наличие товара, будет подтвержден нашим менеджером посредством телефонного звонка на номер, указанный Вами при заказе.